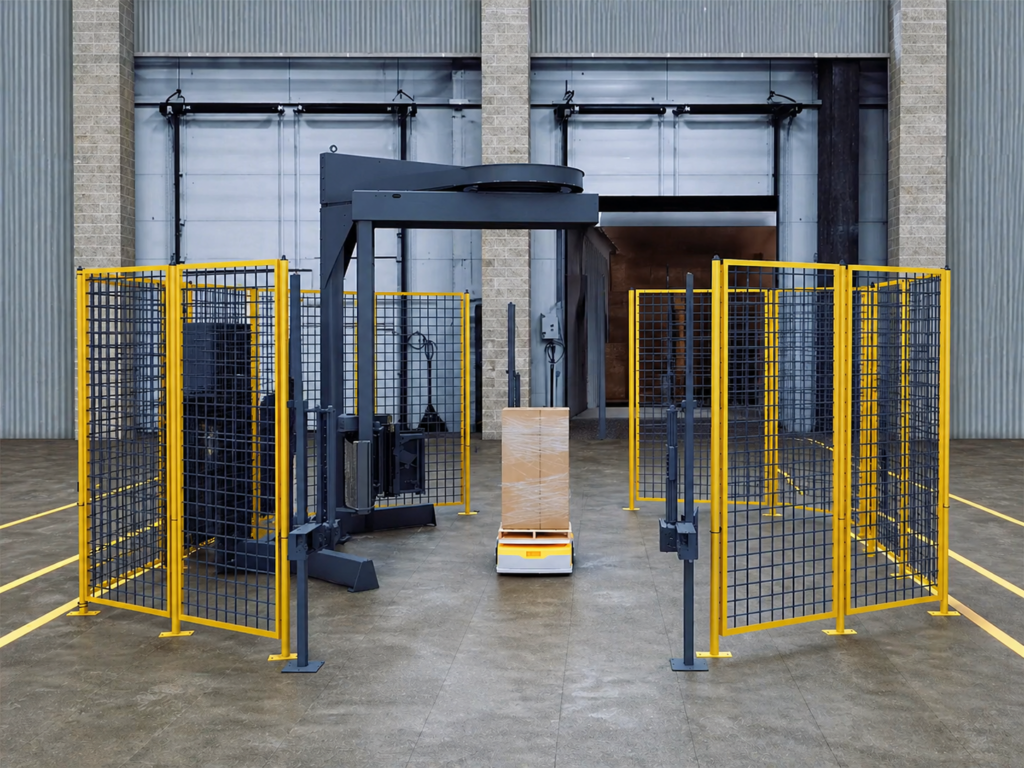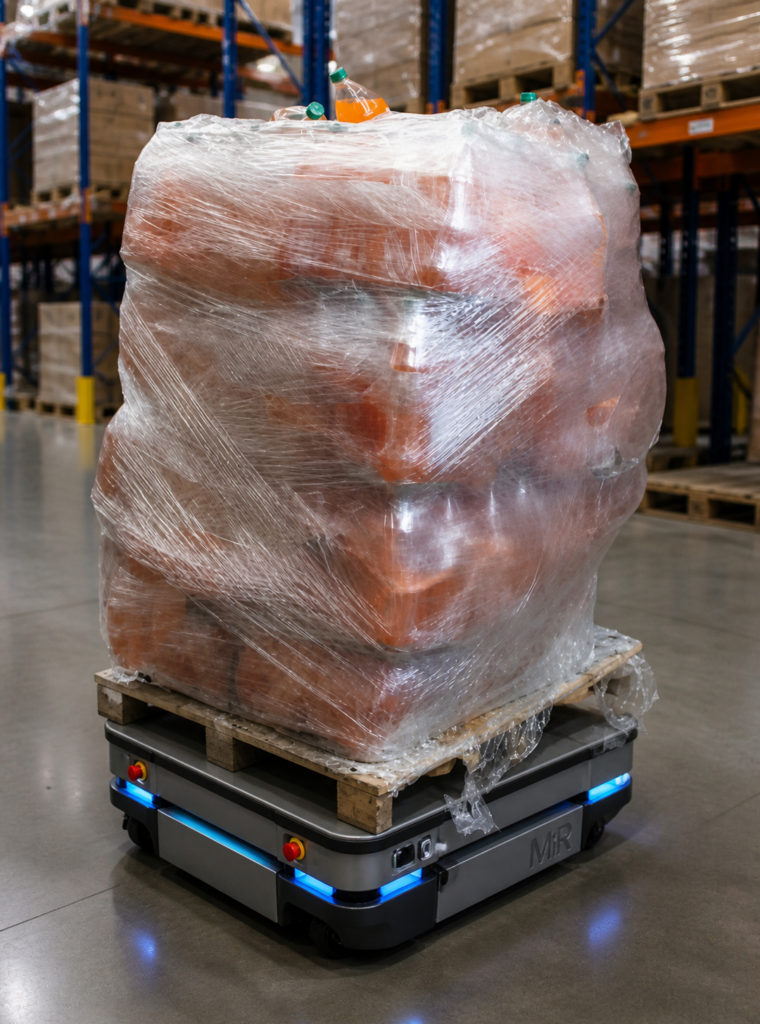
Łatwo zignorować ciągnący się ogon folii. To kilka cali luźnej folii stretch zwisającej z palety po owinięciu – drobny szczegół w kontekście projektu automatyzacji magazynu o wartości 100 milionów dolarów. Dopóki robot nie wykryje fałszywego odczytu czujnika na AMR, robot się zatrzymuje. Linia się cofa. Nikogo nie ma w pobliżu, żeby ją usunąć. A wzrost wydajności, który miał zapewnić cały system, po cichu znika.
Zarządzanie ogonami folii zawsze było uciążliwe w operacjach manualnych. W zautomatyzowanym magazynie jest to punkt awarii na poziomie systemu — a dla inżynierów projektujących rozwiązania warto to ustalić już na etapie projektowania projektu.
Spis treści
- Co ogon filmowy faktycznie robi z systemem zautomatyzowanym
- Problem z integralnością ładunku zaczyna się przed drzwiami dokującymi
- Ryzyko w dół łańcucha dostaw, którego nie kontrolujesz
- W jaki sposób TurboTak eliminuje resztki filmu u źródła
- Projektowanie zarządzania ogonem filmu w specyfikacji od samego początku
Co ogon filmowy tak naprawdę robi z systemem zautomatyzowanym
W magazynie zintegrowanym z systemem AMR luźny koniec folii nie powoduje problemu z owijaniem, lecz powoduje wyłączenie systemu.
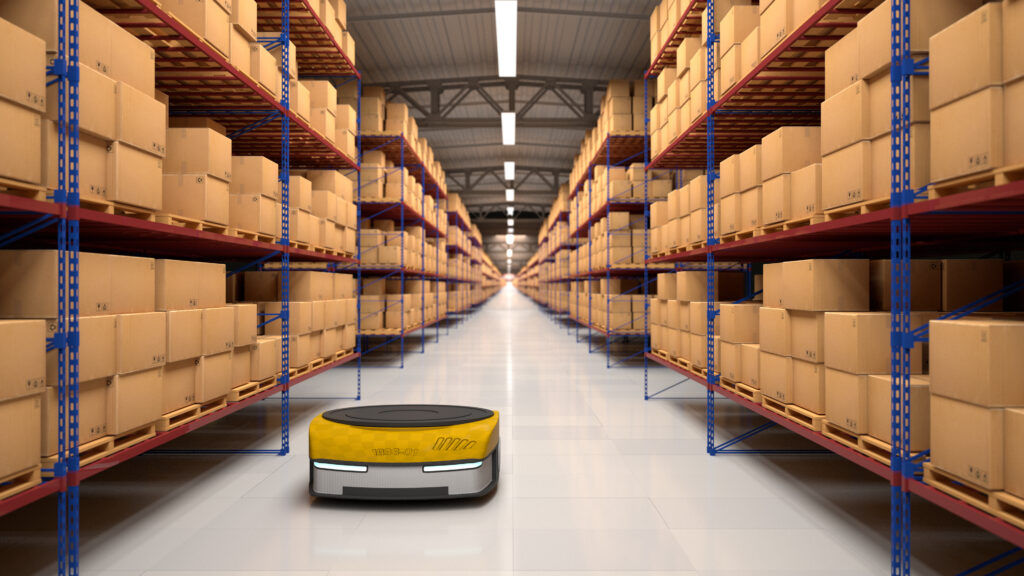
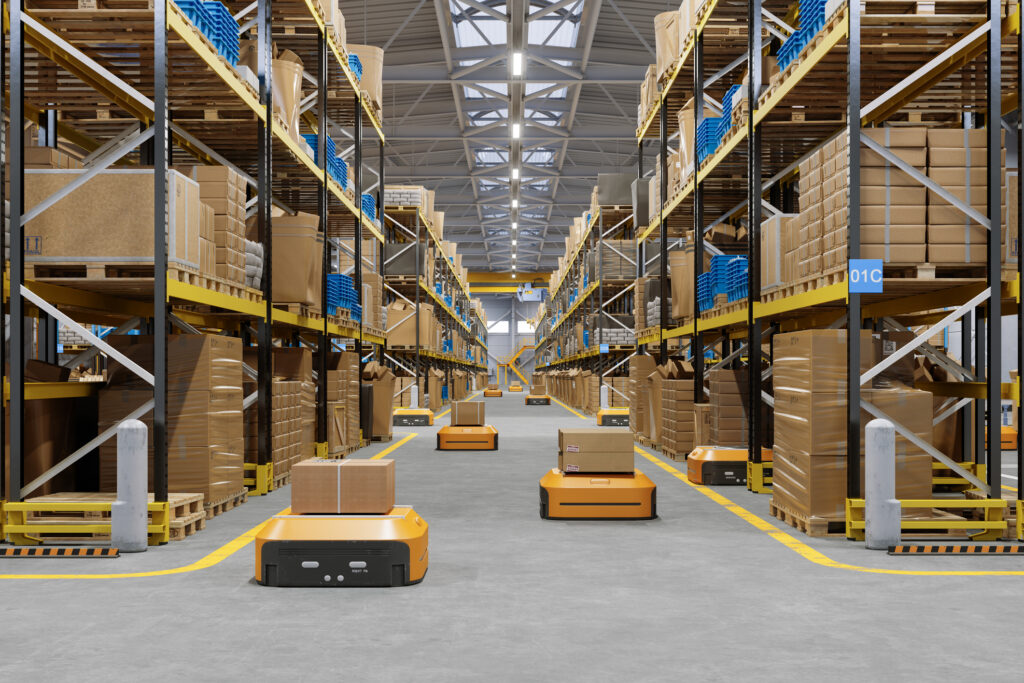
Roboty AMR nawigują za pomocą czujników – lidaru, kamer i czujników zbliżeniowych. Przesuwający się ogon filmu rozpoznaje przeszkodę. Robot zatrzymuje się i czeka, aż człowiek ją ominie. W zakładzie zbudowanym w oparciu o ciągłą, autonomiczną przepustowość, właśnie ta ingerencja człowieka jest tym, co system został zaprojektowany, aby wyeliminować. Każde zatrzymanie się kumuluje. Każde nagromadzenie staje się zaległością. Każde zaległości stają się wezwaniem.
Ta sama logika dotyczy przenośników i zautomatyzowanych systemów magazynowania i pobierania. Koniec folii, który zaczepia się o rolkę przenośnika, nie pozostaje przyczepiony do palety – rozwija się. To, co zaczęło się jako drobny problem z wykończeniem, przeradza się w splątany zator, który wymaga ręcznego usunięcia i, w zależności od systemu, może doprowadzić do całkowitego zatrzymania linii.
Dowiedz się więcej: Wyeliminuj przerwy w pracy automatyki dzięki owijarce Lantech SL400AMR
Dla inżynierów projektujących rozwiązania jest to kalkulacja ryzyka na poziomie projektu, a nie dyskusja o cechach produktu. Ogon filmowy, który zatrzymuje flotę robotów AMR wartą 2 miliony dolarów we wtorkowe popołudnie, nie jest problemem z opakowaniem. To eskalacja klienta.
Problem integralności ładunku, który zaczyna się przed drzwiami dokującymi
Istnieje drugi rodzaj awarii, który nie wzbudza tak dużej uwagi: luźny koniec folii może zacząć się rozwijać, zanim paleta opuści budynek.
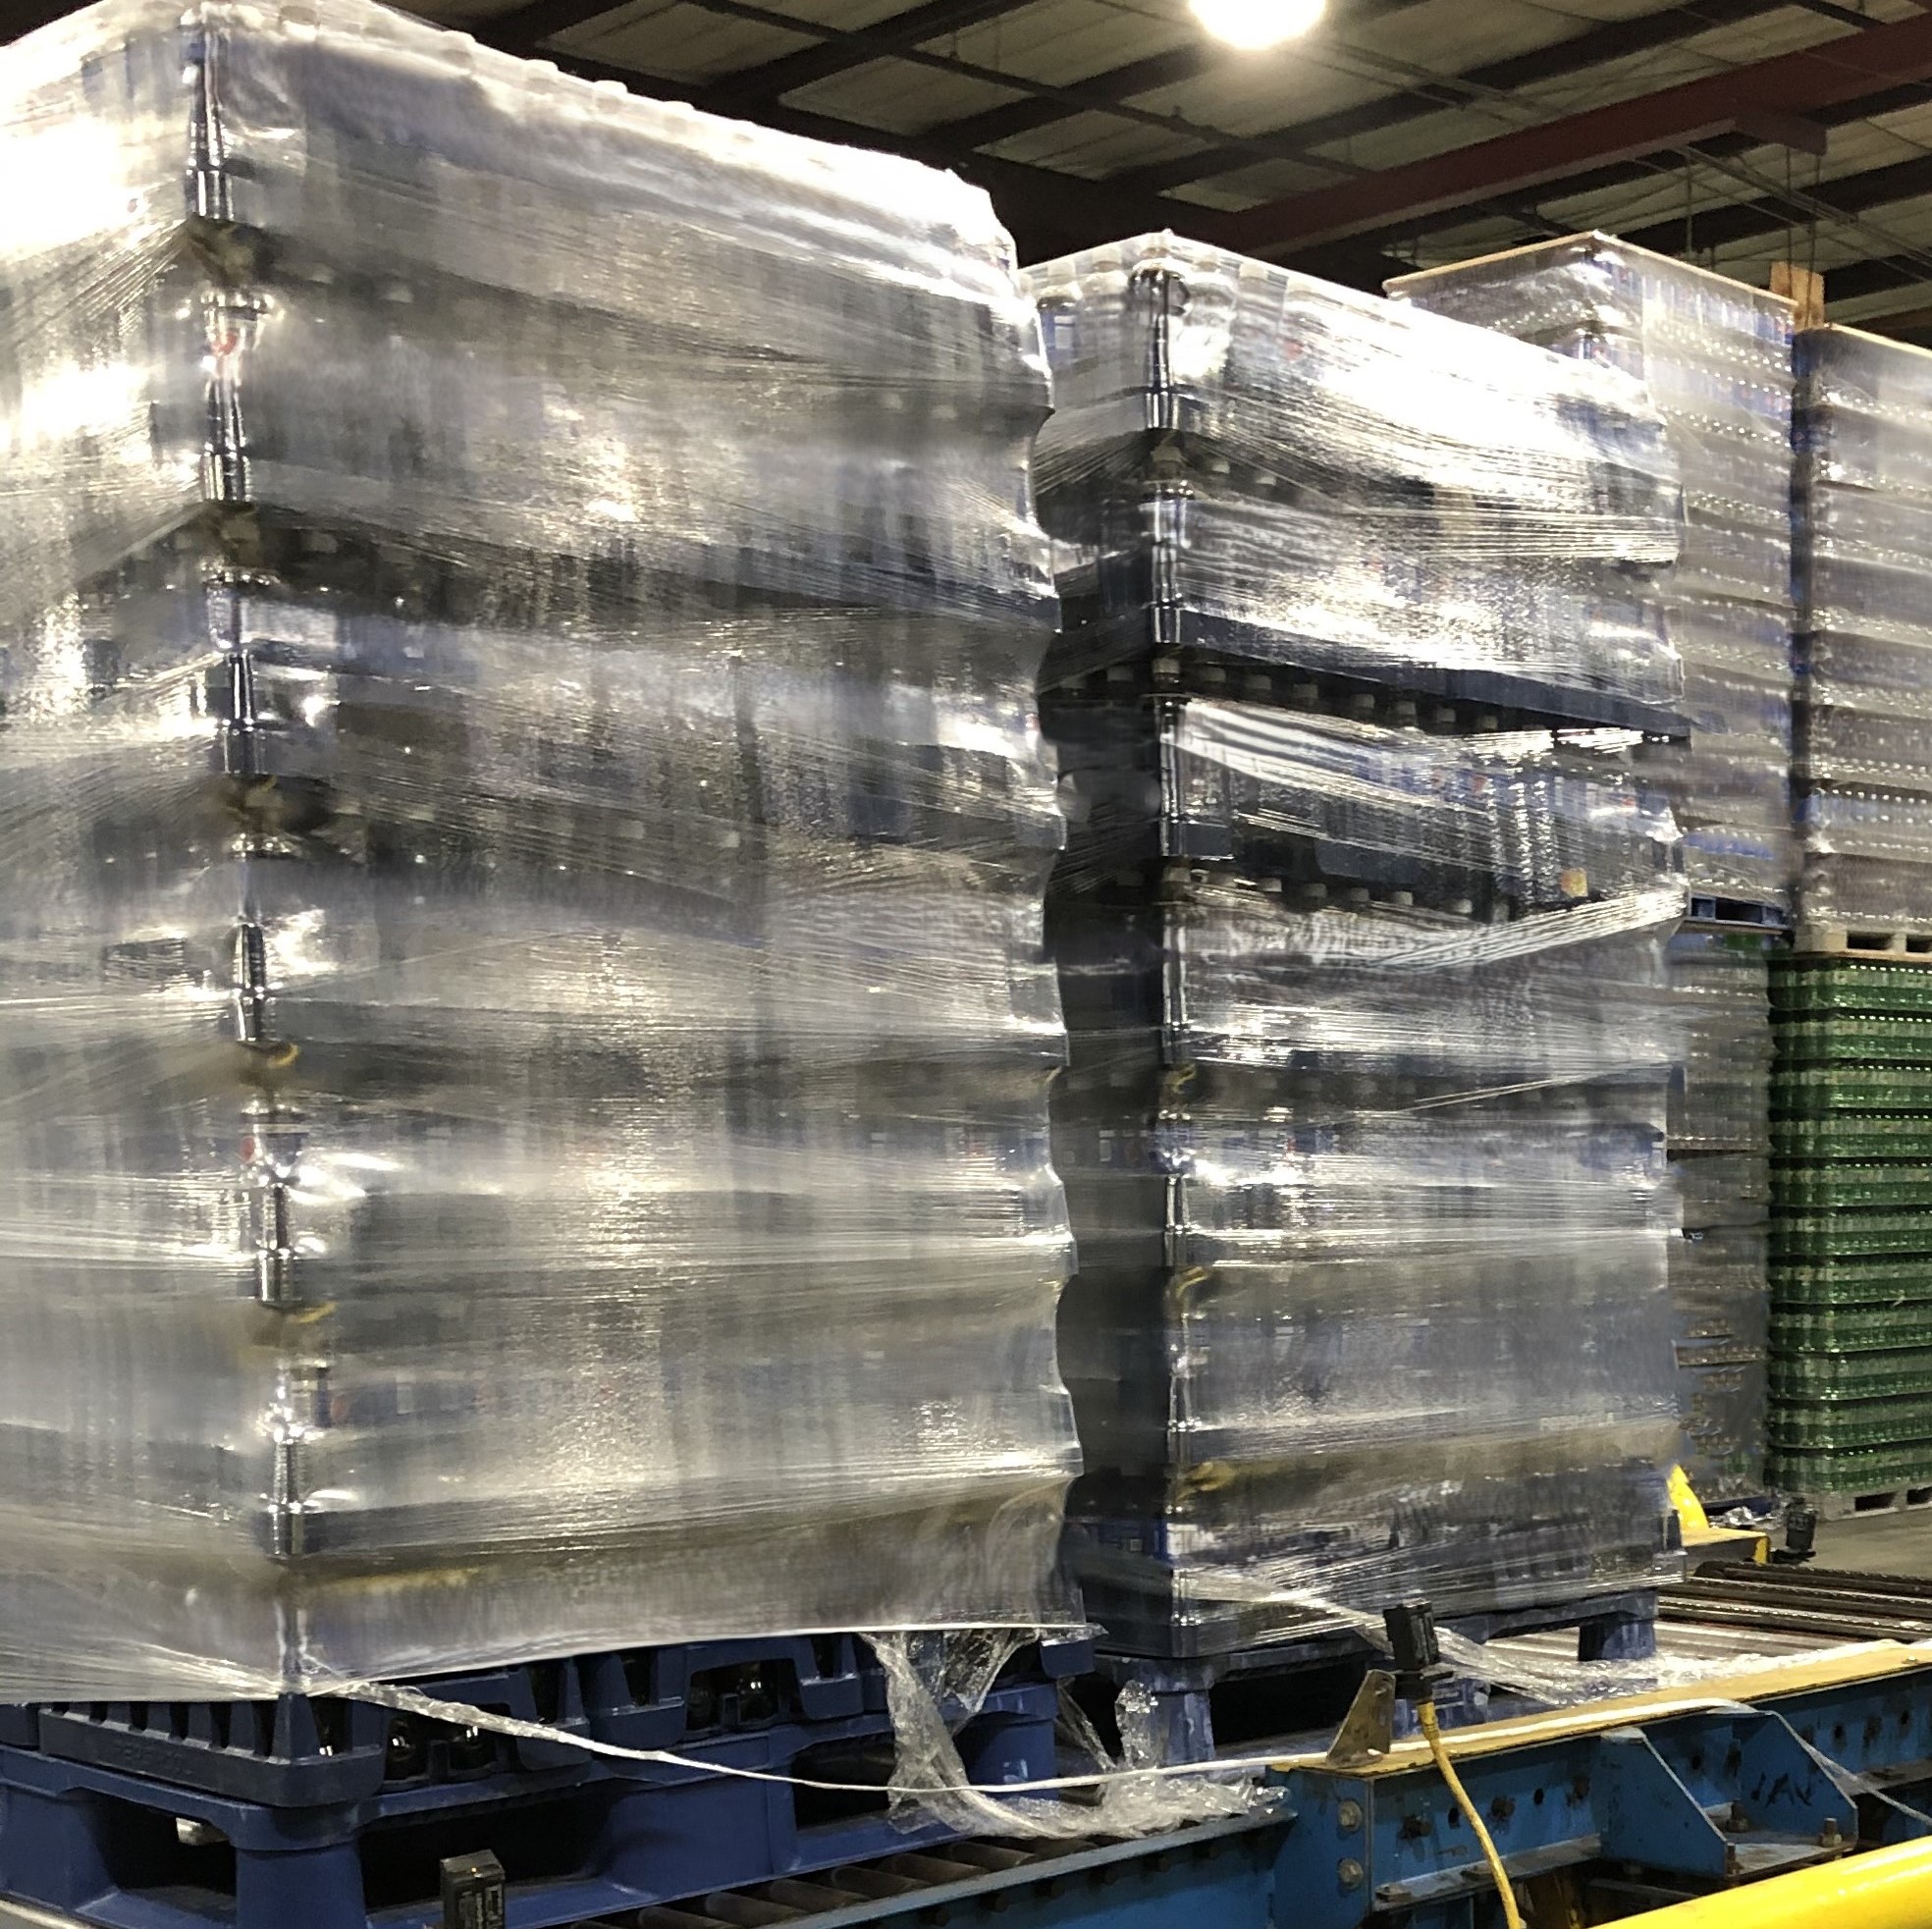
Folia stretch działa, ponieważ jest naprężona, a to napięcie zapewnia siłę opasującą, która utrzymuje ładunek w całości. Gdy koniec folii pozostaje luźny po cyklu owijania, siła opasująca zostaje naruszona. Folia zaczyna się rozwijać od końca na zewnątrz – cicho, na stanowisku owijania, zanim ładunek zostanie ustawiony lub odebrany przez robota AMR. Zanim paleta dotrze na miejsce, siła opasująca, która została zaprojektowana w profilu owijania, ulega już degradacji.
Konsekwencje ujawniają się w transporcie. Przesunięte ładunki. Uszkodzony produkt. Zwroty. Podstawowa przyczyna tkwi w resztce folii, która nie została opatrzona na stanowisku owijania.
To nie jest hipotetyczne. Zarządzanie końcami folii zawsze stanowiło ukryte ryzyko w owijaniu folią stretch — w wysoce zautomatyzowanych środowiskach prędkość i wielkość przepustowości po prostu przyspieszają, jak szybko mała awaria przekształca się w większą. Przy 15 paletach na godzinę na wielu stanowiskach owijających, nawet sporadyczne przypadki zerwania folii mają mierzalny wpływ na jakość ładunku i znacząco zwiększają liczbę roszczeń z tytułu uszkodzeń.
Ryzyko w dół łańcucha dostaw, nad którym nie masz kontroli
A oto część, która dotyczy nawet operacji, które nie zostały jeszcze w pełni zautomatyzowane: owinięte ładunki nie pozostają w zakładzie, w którym zostały owinięte.
Operacje cross-dockingu, sieci dystrybucyjne i centra realizacji zamówień 3PL stają się coraz bardziej autonomiczne. Paleta owinięta w obiekcie ręcznym lub półautomatycznym w pewnym momencie przejdzie przez zautomatyzowany system sortowania, strefę przeładunkową obsługiwaną przez AMR lub środowisko AS/RS gdzieś dalej w łańcuchu dostaw. Ogon folii, który był jedynie drobnym problemem na rampie rozładunkowej, staje się aktywną przeszkodą w zautomatyzowanym systemie kolejnego obiektu.
Inżynierowie projektujący rozwiązania, którzy określają specyfikację tych systemów, dążą do standardu zerowej liczby nieplanowanych przestojów. Gdy owinięty ładunek przybywający z zakładu poprzedzającego powoduje aktywację czujnika lub zacięcie przenośnika, nie ma znaczenia, że owijanie nastąpiło gdzie indziej. System ulega awarii. Zaległości się kumulują.
Ma to bezpośrednie implikacje dla sposobu, w jaki zarządzanie końcowymi partiami folii powinno być umiejscowione w procesie specyfikacji — nie tylko jako opcja dla zakładów o wysokim stopniu automatyzacji, ale jako podstawowy wymóg dla każdego owiniętego ładunku wchodzącego do łańcucha dostaw, którego dalszy etap jest zautomatyzowany.
Czytaj więcej: Dlaczego pakowanie na końcu linii jest ciągle pomijane na liście kontrolnej integracji
Jak TurboTak eliminuje resztki filmu u źródła
Większość dostępnych na rynku metod zarządzania ogonem folii opiera się na ruchomych elementach – ramionach czyszczących, szczotkach lub systemach termicznych, które dociskają lub topią ogon do ładunku. W środowiskach o dużej liczbie cykli i przepustowości te ruchome części stanowią obciążenie. Ulegają uderzeniom. Zużywają się. Wymagają konserwacji, która spowalnia przepustowość i sama w sobie naraża na przestoje.
TurboTak® stosuje inne podejście. Wykorzystując dwa precyzyjnie sekwencyjne strumienie powietrza o dużej prędkości – bez ciepła, bez ruchomych części, bez odsłoniętych komponentów – TurboTak przybija koniec folii do leżących poniżej warstw folii po przecięciu. Pierwszy strumień pozycjonuje wstęgę. Drugi przybija ją do ładunku. Rezultatem jest koniec folii, którego nie ma z perspektywy żadnego czujnika, przenośnika ani zautomatyzowanego systemu, który napotyka paletę w dalszej części procesu.
Konstrukcja jest kompaktowa i samowystarczalna. Została zaprojektowana tak, aby przetrwać w chaotycznych środowiskach o dużym natężeniu ruchu, w których obecne urządzenia do odcinania folii zawodzą – centrach dystrybucji, przeładunkach i zautomatyzowanych obiektach realizacji zamówień, w których cykle są ciągłe i obejmują wiele zmian.
TurboTak jest standardem w modelu SL400AMR.
Dowiedz się więcej: Zobacz, jak technologia TurboTak eliminuje resztki filmu dzięki zastosowaniu powietrza o dużej prędkości
W przypadku inżynierów projektujących rozwiązania, którzy określają specyfikację sprzętu końcowego dla układów zintegrowanych z AMR, jest to szczegół specyfikacji, który eliminuje znany tryb awarii z projektu przed rozpoczęciem uruchomienia.
Projektowanie zarządzania ogonem filmu w specyfikacji od samego początku
Najdroższą wersją systemu zarządzania ogonem folii jest ta, którą modernizuje się po incydencie związanym z uruchomieniem. Wyzwalanie czujnika trzeciego dnia działania. Zacięcie przenośnika taśmowego, które blokuje linię wychodzącą w godzinach szczytu. Telefon od klienta o 22:00 z pytaniem o przyczynę zatrzymania floty robotów AMR.
Każdego z tych scenariuszy można uniknąć na etapie projektowania. Decyzja w specyfikacji, która je eliminuje, jest taka sama, jak ta, która decyduje o tym, która owijarka znajdzie się na rysunku.
W projekcie, w którym integralność obciążenia, kompatybilność z AMR i dostępność systemu są niepodlegającymi negocjacjom wymaganiami – a w zautomatyzowanych projektach DC o wartości 50–150 milionów dolarów zawsze tak jest – zarządzanie ogonem folii powinno znaleźć się w specyfikacji, obok interfejsów przenośników, protokołów komunikacyjnych AMR i dokumentacji integracyjnej. Nie jest to szczegół wykończeniowy. To wymóg dotyczący niezawodności systemu.
Organizacje, które robią to dobrze, nie odkrywają tego po pierwszym incydencie. Uwzględniają to w specyfikacji sprzętu, zanim zostanie wysłane zapytanie ofertowe.
Wniosek
Łatwo jest zbagatelizować ogonki folii, dopóki nie zatrzymają systemu, którego budowa kosztowała dziesiątki milionów dolarów. Dla inżynierów projektujących rozwiązania, kalkulacja ryzyka jest jasna: luźny ogonek folii w magazynie zintegrowanym z robotem AMR to awaria systemu, której można całkowicie zapobiec na etapie specyfikacji.
Najważniejsze wnioski z tego wpisu:
- Przeciągający się ogon filmu uruchamia czujniki AMR, zatrzymuje pojazdy autonomiczne i tworzy zatory, które kumulują się do momentu interwencji człowieka – eliminując dokładnie to, do czego system został stworzony
- Końce folii, które zaczynają się rozwijać przed opuszczeniem przez ładunek stanowiska owijania, zmniejszają siłę powstrzymywania i zwiększają prawdopodobieństwo uszkodzenia podczas transportu
- Nawet zakłady, które nie zostały jeszcze w pełni zautomatyzowane, wysyłają zapakowane ładunki do zautomatyzowanych środowisk przetwarzania końcowego — zarządzanie ogonem folii jest wymogiem łańcucha dostaw, a nie tylko wymogiem wewnątrz zakładu
- Większość urządzeń do usuwania folii opiera się na ruchomych elementach, które zużywają się i ulegają awarii w środowiskach o dużej liczbie cykli; TurboTak wykorzystuje sprężone powietrze bez ciepła i bez odsłoniętych części
- Dwustopniowa konstrukcja strumienia powietrza TurboTak eliminuje resztki filmu u źródła — jest to standardowe wyposażenie Lantech SL400AMR
Aby dowiedzieć się więcej o tym, jak urządzenie SL400AMR zostało zaprojektowane w celu integracji z przepływami pracy AMR i wyeliminowania punktów awarii na końcu linii, które powodują problemy na poziomie systemu, odwiedź stronę lantech.com/new-sl400amr-stretch-wrapper/.
FAQ
1. Czym jest ogon filmowy i dlaczego powoduje problemy w zautomatyzowanych magazynach?
Ogon folii to luźny koniec folii stretch pozostający na palecie po zakończeniu cyklu owijania. W procesach ręcznych, ogony folii stanowią niewielki problem. W magazynach zautomatyzowanych aktywują czujniki zbliżeniowe AMR, powodując zatrzymanie pojazdów autonomicznych i zatory wymagające interwencji człowieka. Mogą również zahaczać o przenośniki taśmowe, powodując zatory i uszkodzenia sprzętu. W obiektach ze zintegrowanym systemem AMR pojedyncze zdarzenie związane z końcem folii może zatrzymać całą zautomatyzowaną linię aż do momentu usunięcia przeszkody.
2. Jak luźny koniec folii wpływa na integralność ładunku w czasie transportu?
Folia stretch działa poprzez utrzymywanie napięcia (znanego jako siła owijania) w całym owiniętym ładunku. Pozostawienie luźnego końca folii po cyklu owijania może spowodować jej rozplątanie – co osłabia siłę owijania zaprojektowaną w folię. W momencie dotarcia palety do rampy wyjściowej siła powstrzymująca może być już naruszonazwiększając ryzyko przesunięcia się ładunku, uszkodzenia produktu i konieczności zwrotu w trakcie transportu.
3. Czy zarządzanie końcowym odcinkiem filmu ma znaczenie, jeśli mój zakład nie jest w pełni zautomatyzowany?
Tak. Ładunki w opakowaniach przechodzą przez wiele obiektów w łańcuchu dostaw, a coraz częściej te obiekty – przeładownie, centra dystrybucyjne, operacje realizacji zamówień 3PL – korzystają z systemów zautomatyzowanych. Dopuszczalny koniec folii w ręcznej operacji wysyłki może spowodować awarię czujnika lub zacięcie przenośnika w flocie robotów AMR w kolejnym obiekcie. Zarządzanie końcem folii jest wymogiem niezawodności łańcucha dostaw, a nie tylko w samym obiekcie.
4. Co jest nie tak z istniejącymi urządzeniami do zarządzania ogonem filmu?
Większość dostępnych na rynku urządzeń do usuwania folii opiera się na ruchomych elementach — ramionach wycierających lub systemach wykorzystujących ciepło — które są narażone na uderzenia i zużycie w środowiskach o dużej liczbie cykli. Urządzenia te wymagają regularnej konserwacji i mają problemy z przetrwaniem w dynamicznych warunkach nowoczesnych centrów dystrybucji. Nie są one zaprojektowane do obsługi wielkości i tempa wysoce zautomatyzowanych operacji magazynowych.
5. W jaki sposób TurboTak® eliminuje resztki filmu bez użycia ciepła i ruchomych części?
TurboTak wykorzystuje opatentowany dwustopniowy system szybkich strumieni powietrza, aby wyeliminować resztki folii po cyklu owijania. Pierwszy strumień precyzyjnie pozycjonuje wstęgę folii; drugi, bardziej skupiony, „przybija” resztki folii do leżących niżej warstw folii. System jest kompaktowy, autonomiczny i nie posiada żadnych odsłoniętych elementów, co czyni go wystarczająco wytrzymałym, aby sprostać wymaganiom ciągłej, wysokonakładowej pracy. TurboTak jest standardem w Lantech SL400AMR.