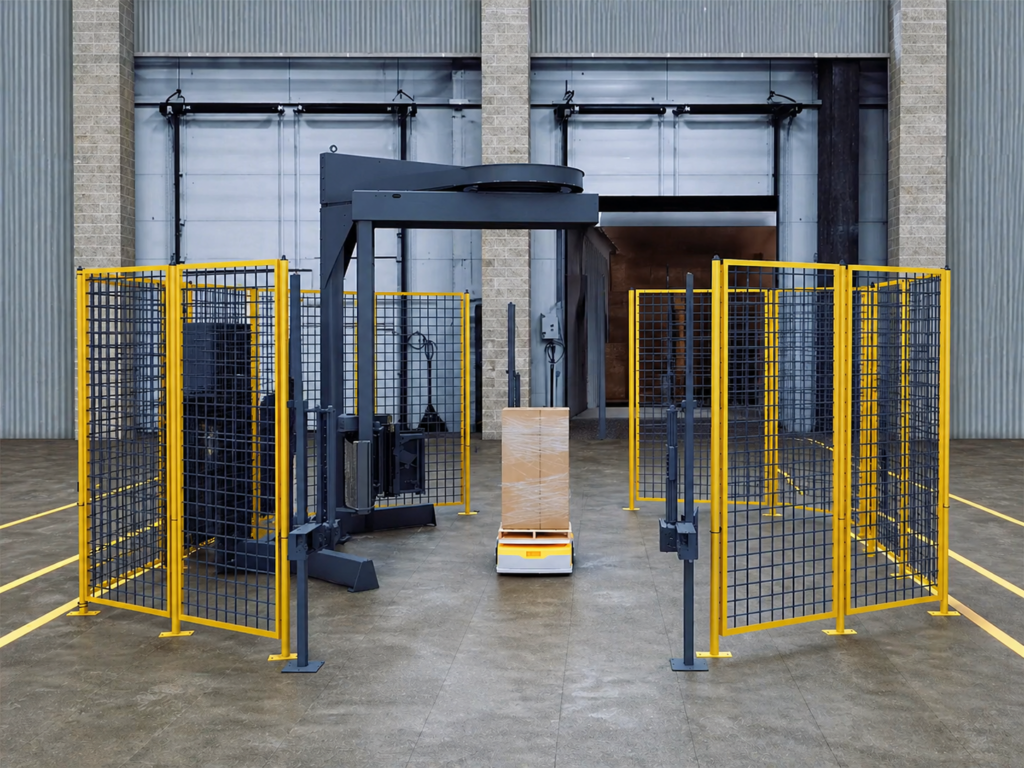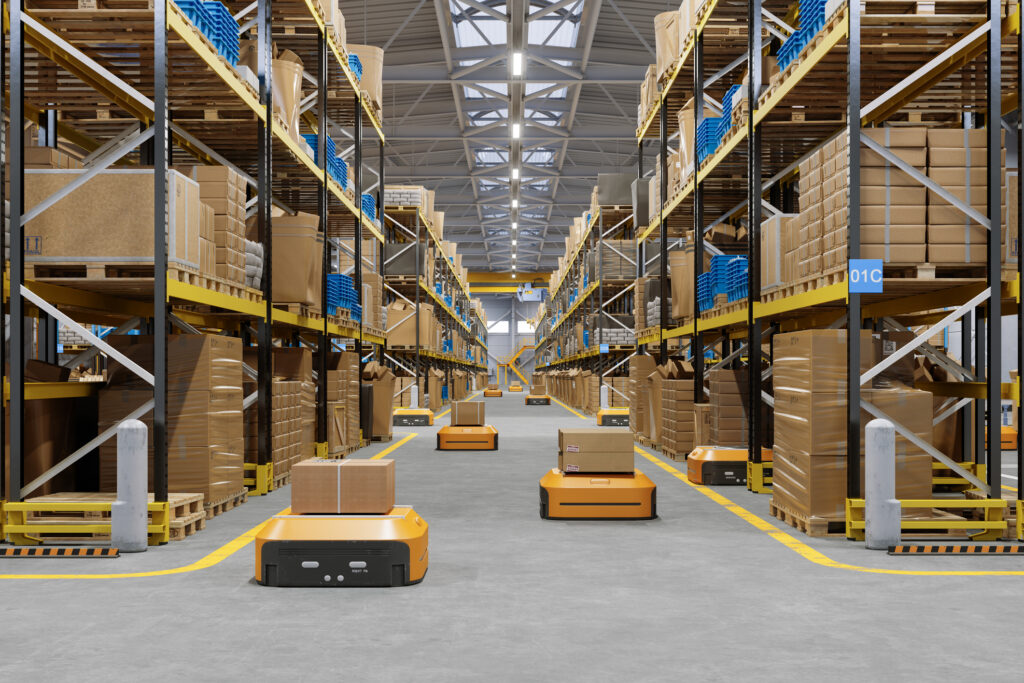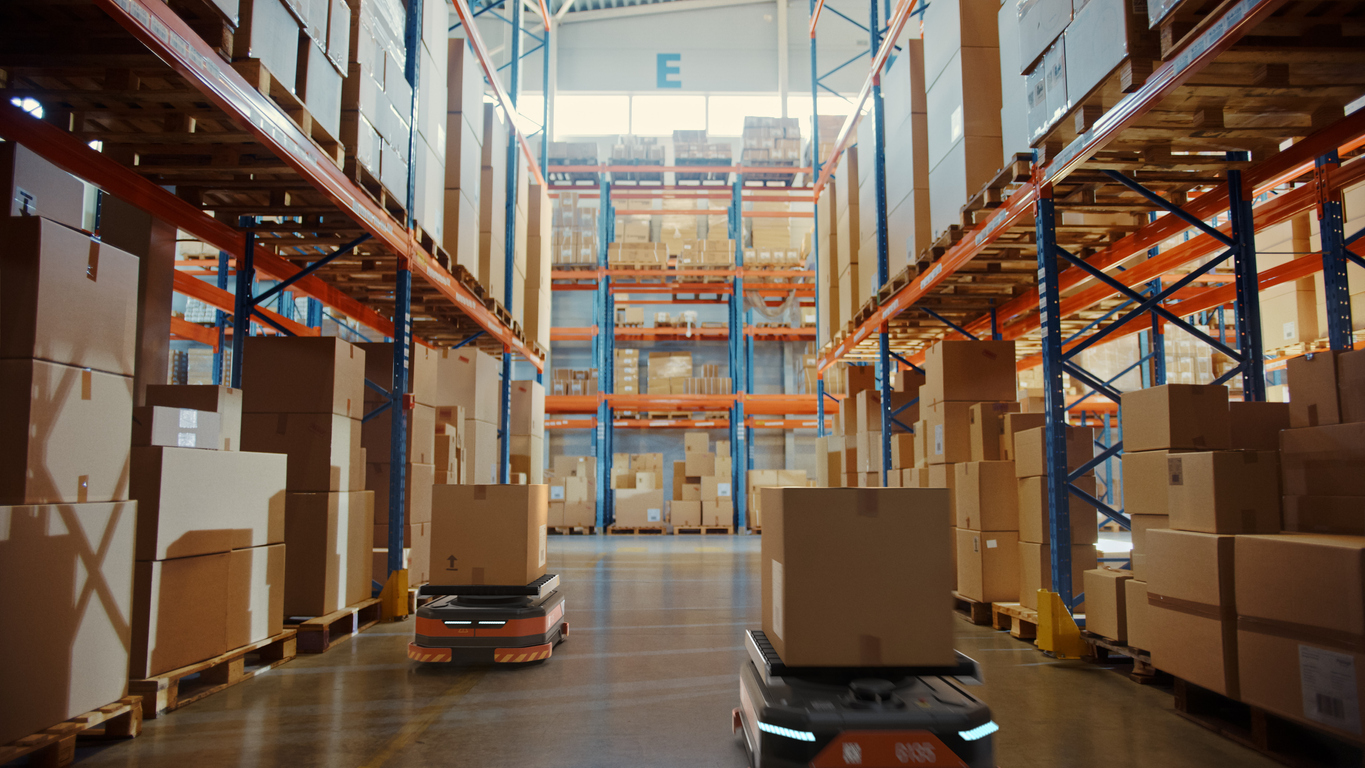
W projektach automatyzacji magazynów zdarzają się błędy specyfikacji, o których nikt otwarcie nie mówi – ale większość doświadczonych integratorów je widziała. Zakład inwestuje znaczne środki w roboty AMR, systemy przenośników, zautomatyzowane magazynowanie i koordynację WES/WCS. Prace integracyjne są szczegółowe i przemyślane. A następnie stanowisko pakowania na końcu linii jest traktowane jako element zamówienia, a nie decyzja projektowa systemu.
Efekt jest widoczny podczas uruchomienia, a co gorsza, po uruchomieniu: koniec folii ciągnie się po podłodze i zakłóca pracę czujnika AMR. Operator musi interweniować w połowie cyklu, aby ręcznie odciąć folię. Zautomatyzowany przepływ, który na planie hali wyglądał na czysty, zatrzymuje się na ostatnich dziesięciu stopach. Ten post dotyczy tego, dlaczego ten schemat się powtarza — i co tak naprawdę jest potrzebne, aby specyfikacja owijania na końcu linii była prawdziwym punktem integracji.
Spis treści
- Dlaczego pakowanie końcowe jest mniej priorytetowe w projektach automatyzacji magazynów
- Rzeczywisty koszt traktowania pakowania jako kroku towarowego
- Czego właściwie potrzebuje folia stretch, aby działać jako zintegrowany węzeł
- Integracja AMR: specyficzne tryby awarii, które należy uwzględnić przy projektowaniu
- Określ kryteria, które oddzielają opakowania gotowe do automatyzacji od wszystkiego innego
1. Dlaczego pakowanie końcowe jest mniej priorytetowe w projektach automatyzacji magazynów
To nie jest tajemnica. Zawijanie na końcu linii jest mało efektowne, mało widoczne i zazwyczaj pojawia się późno w sekwencji zakresu projektu – często po tym, jak architektura automatyzacji upstream jest już zablokowana. Zanim zawijanie zostanie określone, projekt znajduje się w trybie inżynierii wartości, a nie w trybie projektowania systemów.
Kategoria ta jest również powszechnie postrzegana jako komodyfikacja. Owijarki stretch są dostępne u dziesiątek producentów w szerokim przedziale cenowym, a widoczne różnice między nimi nie zawsze są oczywiste na podstawie specyfikacji. Dla integratora, którego klient koncentruje się na flocie robotów AMR, paletyzatorze i warstwie WES, owijanie może wydawać się prostym wyborem sprzętu, a nie decyzją o integracji.
To właśnie takie postrzeganie jest początkiem niepowodzenia specyfikacji.
2. Rzeczywisty koszt traktowania pakowania jako kroku towarowego
Stawki finansowe nie są abstrakcyjne. Badania ABB wskazują, średni koszt nieplanowanego przestoju przemysłowego wynosi około 125 000 dolarów za godzinę — a w wysoce zautomatyzowanym zakładzie awaria na stanowisku owijania nie jest lokalna. Rozprzestrzenia się w górę strumienia. Robot AMR, który nie może przejść przez stanowisko owijania, zastępuje kolejkę w dół strumienia. Koniec folii, który powoduje zatrzymanie czujnika, wymaga ręcznej interwencji. To, co zostało zaprojektowane jako ciągły, autonomiczny przepływ, nagle czeka na osobę z nożem.
W zakładzie obsługiwanym ręcznie te przerwy są absorbowane przez system – operatorzy są już obecni, a linia jest już zależna od człowieka. W zakładzie wysoce zautomatyzowanym są to usterki konstrukcyjne. System został zaprojektowany tak, aby eliminować właśnie tego rodzaju nieplanowane przestoje. Gdy dochodzi do nich na stanowisku owijania, ujawnia to lukę konstrukcyjną.
Już sam argument finansowy powinien popchnąć tę dyskusję do przodu. Jednak głębszy problem inżynieryjny polega na tym, że awarie pakowania w zautomatyzowanych środowiskach nie są losowe – można je przewidzieć już na etapie specyfikacji. Sprzęt nie został wybrany do tego środowiska, lecz do prostszego.
3. Czego potrzebuje owijarka stretch, aby działać jako zintegrowany węzeł
Owijarka w folię stretch w wysoce zautomatyzowanym zakładzie nie jest samodzielną maszyną. Jest węzłem większego systemu i musi zachowywać się jak węzeł. Oznacza to inny zestaw wymagań niż te, które wpływają na typową decyzję zakupową.
Niezależność operatoraKażdy cykl owijania wymagający inicjacji przez operatora, odcięcia folii lub zarządzania końcem folii jest punktem tarcia. W zautomatyzowanym środowisku takie czynności nie tylko spowalniają przepustowość, ale stanowią potencjalne punkty awarii w przypadku niespójnej obsady. Sprzęt musi autonomicznie zarządzać rozpoczęciem cyklu owijania, odcięciem folii na końcu cyklu oraz zarządzaniem końcem folii.
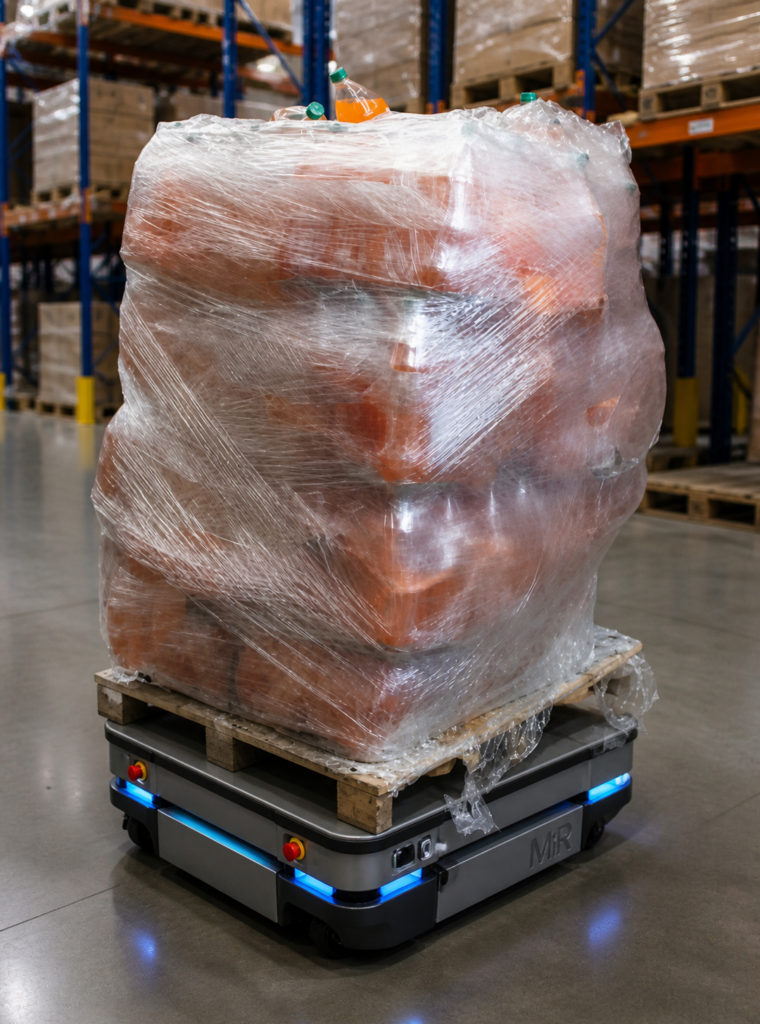
Przewidywalna geometria wyjściowaRoboty AMR nawigują do predefiniowanych pozycji i podnoszą ładunki na podstawie przewidywanego śladu. Owinięty ładunek z ciągnącym się ogonem folii, nieefektywną siłą owijania lub brakiem mocnego połączenia ładunku z paletą stanowi problem nie tylko w kontekście uszkodzeń transportowych — to problem dla robota AMR, który ma go odebrać. Spójność skutecznego owijania ładunku to nie tylko problem związany z wysyłką; to ograniczenie integracji.
Zgodność z poziomem podłogiWiele zautomatyzowanych zakładów nie jest w stanie pomieścić przenośników i ramp, które są wymagane przez tradycyjne owijarki liniowe. Sprzęt, który przyjmuje ładunki bezpośrednio z podłogi — i można go ustawić bez konieczności całkowitej przebudowy linii — ma znaczenie, szczególnie w przypadku projektów modernizacyjnych.
Integracja sygnału WES/WCSWrapper musi działać w warstwie orkiestracji, a nie wokół niej. Oznacza to jasne definicje wejścia/wyjścia, udokumentowane punkty integracji oraz urządzenia, które mogą odbierać sygnały rozpoczęcia cyklu i zwracać sygnały statusu do WES. Jeśli ta komunikacja nie ma miejsca podczas specyfikacji, staje się problemem podczas uruchomienia.
4. Integracja AMR: specyficzne tryby awarii, które należy uwzględnić przy projektowaniu
Integracja AMR na stacji owijania na końcu linii to miejsce, w którym widoczna staje się różnica między stanem „owijarka zainstalowana” a stanem „owijarka zintegrowana”. Tryby awarii są specyficzne i warto je precyzyjnie nazwać.
Ogony filmoweLuźny, ciągnący się koniec folii wystający z owiniętego ładunku będzie zakłócał działanie układów czujników AMR — w szczególności czujników zbliżeniowych na poziomie podłogi i systemów nawigacyjnych opartych na kamerach. W przypadku poruszającego się ładunku może on również zaczepiać się o przejścia podłogowe lub nogi regału. Urządzenia, które mechanicznie mocują koniec folii do ładunku na końcu cyklu, eliminują ten rodzaj awarii.
Zmiana profilu obciążeniaJeśli proces owijania daje niespójne rezultaty dla różnych rodzajów ładunków – zbyt mała siła owijania przy ciężkim ładunku, nadmierne owijanie przy lekkim – dalszy AMR pracuje z nieprzewidywalnymi danymi wejściowymi. Profile owijania specyficzne dla ładunku, wybierane automatycznie lub na podstawie obrazu operatora, i dostosowujące ustawienia maszyny do rodzaju ładunku, znacznie zmniejszają tę zmienność.
Przewidywalność czasu i cykluChoreografia AMR zależy od przewidywalności czasu cyklu na każdym stanowisku. Pakowarka o zmiennych czasach cyklu – z powodu ręcznych interwencji, przerw w folii lub sekwencji ponownego uruchamiania – wprowadza niepewność harmonogramu, którą WES musi absorbować. Spójne, niezawodne czasy cyklu to nie tylko wskaźnik przepustowości; to wymóg integracji systemu.
5. Określ kryteria, które oddzielą opakowania gotowe do automatyzacji od wszystkiego innego
Przy ocenie owijarek stretch do środowisk wysoce zautomatyzowanych, właściwe kryteria wyglądają inaczej niż w przypadku standardowego wyboru sprzętu. Oto pytania, które warto zadać na etapie specyfikacji:
- Czy owijarka zarządza rozpoczęciem cyklu owijania, odcinaniem folii i utrzymywaniem jej końca autonomicznie — bez ingerencji operatora w normalnym cyklu?
- Czy ładunki można przyjmować bezpośrednio z podłogi, bez konieczności stosowania przenośników lub ramp, i czy można je ustawić bez konieczności przeprojektowywania linii?
- Czy system zarządzania ogonem folii fizycznie mocuje ogon do ładunku — a nie tylko go odcina — w sposób, który nie będzie zakłócał pracy czujników AMR?
- Czy obsługuje profile opasek specyficzne dla danego ładunku, które można wybierać bez udziału operatora?
- Jakie są protokoły wejścia/wyjścia i komunikacji dla integracji WES/WCS? Czy są udokumentowane i sprawdzone w praktyce?
- Jaka jest udokumentowana odchyłka czasu cyklu i jakie zdarzenia powodują jej zwiększenie?
To nie są nietypowe wymagania. To standardowe pytania dotyczące każdego innego zautomatyzowanego systemu w zakładzie. Fakt, że rzadko są one zadawane na etapie specyfikacji wrappera, stanowi lukę, której dotyczy ten post.
Skontaktuj się z Lantech, aby uzyskać przegląd integracji AMR.
Wniosek
Owijanie folią stretch na końcu linii produkcyjnej to krytyczny punkt integracji systemu w każdym wysoce zautomatyzowanym zakładzie – po prostu nie jest traktowane w ten sposób wystarczająco często. Schemat jest przewidywalny: specyfikacja sprzętu jest spóźniona, o decyzji decydują kryteria zaopatrzenia, a wymagania dotyczące integracji pojawiają się dopiero podczas uruchomienia.
Inżynierowie, którzy dobrze to rozumieją, zadają te same pytania dotyczące owijarki, co w przypadku paletyzatora, systemu przenośników czy systemu WES. Specyfikują niezależność operatora, spójność załadunku, kompatybilność z AMR i transparentność integracji – a nie tylko przepustowość i koszt folii.
Kluczowe dania na wynos:
- W wysoce zautomatyzowanych obiektach awaria pakowania jest awarią systemu — nie pozostaje lokalna
- Ogonki folii, niespójna geometria ładunku i cykle zależne od operatora to przewidywalne błędy specyfikacji, a nie przypadkowe problemy operacyjne
- Integracja AMR na stanowisku owijania wymaga określonych kryteriów projektowych: przewidywalnego obciążenia wyjściowego, ograniczenia końca folii i kompatybilności z sygnałem WES
- Sprzęt z autonomicznym zarządzaniem folią, kompatybilnością z poziomem podłogi i profilami owijania dostosowanymi do obciążenia spełnia te wymagania już na etapie projektowania
- Właściwy moment na przeprowadzenie tej rozmowy przypada na etap projektowania architektury systemu, a nie na moment uruchomienia
Aby bliżej przyjrzeć się działaniu firmy Lantech SL400AMR jest przeznaczony do działania jako zintegrowany węzeł w zautomatyzowanych systemach magazynowych, obejmujący kompatybilność z przepływem pracy AMR i specyfikę integracji WES. Aby skontaktować się bezpośrednio z zespołem Lantech.
FAQ
1. Co sprawia, że owijarka jest „gotowa do automatyzacji” w środowiskach magazynowych?
Automatyczna owijarka stretch działa bez ingerencji operatora podczas normalnego cyklu owijania — w tym podczas uruchamiania, cięcia i zarządzania końcami folii. Zapewnia spójne i efektywne schematy owijania dla różnych typów ładunków, integruje się z systemami WES/WCS poprzez udokumentowane wejścia/wyjścia i zarządza końcami folii w sposób, który nie zakłóca pracy czujników nawigacyjnych AMR. Najważniejszymi kryteriami są autonomiczne cięcie i ograniczanie końca filmu dla środowisk zintegrowanych z AMR.
2. W jaki sposób ogony folii zakłócają pracę robotów AMR w systemach automatyzacji magazynów?
Roboty mobilne (AMR) zazwyczaj wykorzystują czujniki zbliżeniowe na poziomie podłogi i nawigację opartą na kamerach do wykrywania przeszkód i omijania ładunków. Przeciągający się koniec folii wystający z dolnej części owiniętej palety może powodować fałszywe wykrywanie przeszkód, powodować przerwy w nawigacji lub – w ruchu – zaczepiać się o konstrukcje regałów lub przejścia między podłogami. Sprzęt, który fizycznie mocuje koniec folii do ładunku na końcu cyklu eliminuje ten typ awarii u źródła.
3. Jakie wymagania dotyczące wejścia/wyjścia i integracji należy określić dla owijarki w zautomatyzowanym zakładzie?
Należy określić co najmniej: wejście sygnału startu cyklu (z WES/WCS lub PLC), wyjście stanu zakończenia cyklu, wyjścia stanu awarii oraz integrację wyłącznika awaryjnego z systemem bezpieczeństwa obiektu. Bardziej zaawansowane integracje mogą obejmować wejście identyfikatora obciążenia do automatycznego wyboru profilu oraz wyjście danych o przepustowości do monitorowania WES. Wymagania te powinny być udokumentowane i przetestowane podczas uruchamiania, nie wykryto po instalacji.
4. Dlaczego pakowanie końcowe jest często pomijane w specyfikacjach projektów automatyzacji magazynu?
Kategoria ta jest zazwyczaj określana na późnym etapie projektu, po zablokowaniu architektury automatyzacji w górnym biegu strumienia i przejściu projektu w tryb inżynierii wartości. Owijarki są również powszechnie postrzegane jako sprzęt powszechnie dostępny – dostępny u wielu producentów w podobnych cenach – co przesuwa decyzję w kierunku kryteriów zakupu, a nie integracji. W rezultacie powstaje sprzęt przeznaczony do prostszego środowiska niż to, w którym jest wdrażany.
5. Ile w rzeczywistości kosztują nieplanowane przestoje na stanowisku pakowania w zakładzie zautomatyzowanym?
ABB szacuje, że średni koszt nieplanowanego przestoju w przemyśle wynosi około 125 000 dolarów za godzinę W obiektach przemysłowych. W wysoce zautomatyzowanych magazynach awaria stanowiska owijania nie ogranicza się do sytuacji lokalnej — może spowodować opóźnienia w kolejkach AMR i przepływach produkcyjnych, rozszerzając wpływ poza samą stację owijania. Nawet kilka nieplanowanych przestojów na zmianę w takim tempie znacząco obniża zwrot z inwestycji w szeroko rozumianą automatyzację.